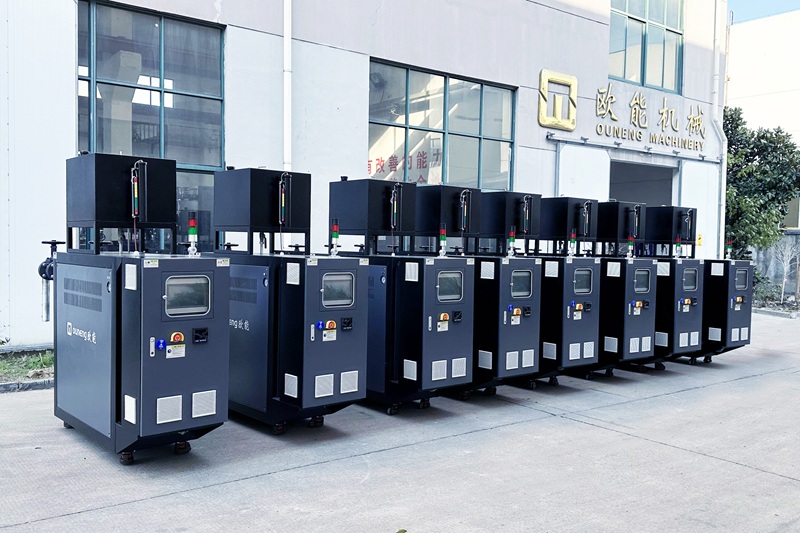
对于超临界物理发泡模压机而言,导热油模温机不仅是避免局部过热的有效方案,更是保障泡孔结构均匀、实现稳定生产的核心技术。其根本原因在于,超临界发泡工艺对温度波动极度敏感,而导热油模温机恰好解决了传统加热方式“点加热”的固有缺陷。
一、超临界发泡为何对“局部过热”零容忍?
在超临界CO?发泡过程中,温度直接决定了CO?在聚合物中的溶解度、扩散速率以及泡孔的成核与生长。局部过热会带来一系列致命问题:
泡孔结构失控:模具表面温度过高时,接触表面的泡孔会过度生长并破裂,导致产品表面出现破裂的泡孔痕,外观变差。同时,熔体强度下降,气体过度膨胀,会导致材料发黄、发硬,甚至形成“死料”。
产品变形与收缩:温度不均会直接导致产品局部收缩变形或厚度不均匀,严重影响尺寸精度。
工艺窗口极窄:以聚丙烯(PP)为例,其超临界发泡的适宜温度窗口可能仅有200~220℃,超出此范围,发泡倍率会急剧下降甚至无法发泡。
二、导热油模温机如何“消灭”局部过热?
1.“面加热”取代“点加热”,实现360°均匀换热
传统电加热棒是“点”或“线”接触,热量高度集中。而导热油模温机通过循环泵,将高温导热油强制泵入模具内部密布的循环流道中。导热油在流道内高速流动,将热量以对流换热的方式均匀地传递给整个模具型腔表面,实现全方位、无死角的“面加热”。
2.高流速设计,杜绝“传热死区”
为了确保热量传递的均匀性,导热油在流道内的流速有明确要求。流速设计建议不低于1.5m/s。足够高的流速能形成湍流,极大地强化换热效率,避免因流速过低导致加热体表面结焦,从而产生新的局部热点。
3.智能PID控制,将温度波动锁死在±1℃
先进的导热油模温机配备PID或PLC智能控制系统,能实时监测模具各点温度,并自动精确调节加热功率和循环泵转速。这使得模具表面的温度波动可以被控制在±1℃的极小范围内,完全满足超临界发泡工艺对精密温控的苛刻要求。
4.分区独立控温,解决边界散热不均
针对模具不同部位散热条件不同的问题,高端模温机支持分区控制。通过在各支路安装电磁阀,独立调节进入不同区域的导热油流量,可有效补偿边界散热差异,确保整个模面温度高度一致。
三、一个关键的实践提醒:区分“工艺加热”与“油品过热”
需要明确的是,上述优势的实现有一个重要前提:必须严格防止导热油本身因超温而发生热裂解。如果导热油在加热器内部发生局部过热,会导致油品结焦、积碳,传热效率急剧下降,最终反而引发模具的加热不均。因此,规范的操作至关重要,例如:
避免干烧:系统未充满油或未排出空气时,严禁快速升温。
正确停机:关机时应待温度降至100℃以下再关闭循环泵,防止加热管余热导致油品局部过烫。
控制流速:始终保证导热油流速不低于推荐值,避免加热体表面结焦。
对于超临界物理发泡模压机,导热油模温机通过其强制循环的“面加热”机制、高流速设计、±1℃的智能控温以及分区调节能力,系统性地杜绝了局部过热风险。这不仅直接保障了泡孔结构的均一性和产品尺寸的稳定性,也为稳定、高效地生产高品质超临界发泡制品提供了关键的技术支撑。



 微信关注欧能模温机