PE造粒机的导热油电加热系统管道确实存在漏油的可能,但这并非不可避免,风险完全可以通过规范的设计、安装和运维来有效控制。
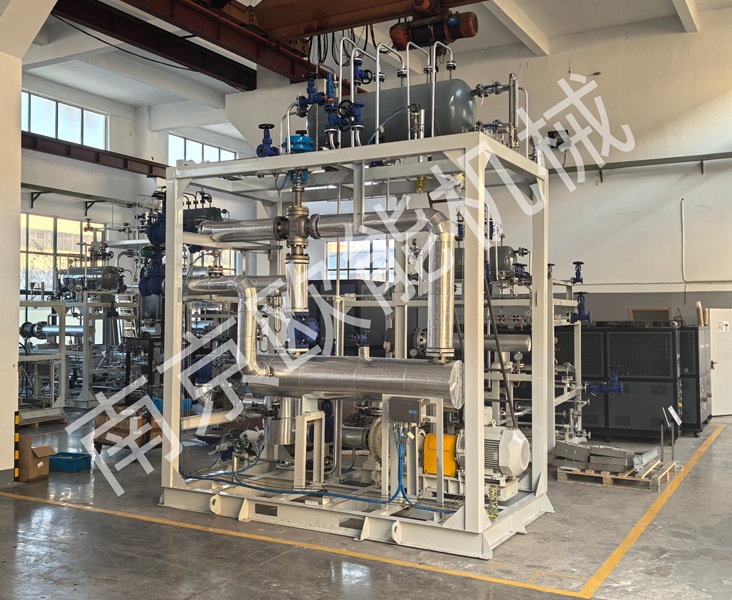
一、漏油风险从何而来?
导热油系统的泄漏点主要集中在以下几个部位:
1.密封件老化与失效(最常见)
系统中有大量法兰、阀门等连接点,其密封垫片和O型圈在长期高温下会逐渐硬化、老化。曾有工厂因使用石棉垫片,在280℃高温下半年内就泄漏了3次。
2.管路与部件损坏
管道在长期的冷热交替中会产生热应力,可能导致焊缝开裂或法兰连接处松动。如果管道焊接时存在虚焊、夹渣等缺陷,在高温下极易成为泄漏点。设备运行时的持续振动也会加剧这一问题。
3.循环泵机械密封损坏
泵的轴封处是另一个高发泄漏点。导热油结焦产生的杂质会磨损密封面,而致命的"干转"操作(系统缺油导致泵空转)会迅速导致机械密封失效。
4.设计与操作不当
在高温下使用螺纹式阀门,导热油可能顺着螺纹渗出。系统升温速度过快,会导致油中水分瞬间汽化,造成"溢油"。
二、如何将漏油风险降到最低?
风险是可控的,关键在于从设计、安装到运维的全流程管理。
1.设计与选材阶段:
管道与焊接:必须使用无缝钢管,焊接后需进行探伤检测(如射线探伤)。
密封垫片:选用金属缠绕石墨垫片等耐高温材料,严禁使用石棉、橡胶等普通垫片。
连接方式:管道和阀门连接优先采用焊接,尽量减少法兰连接点;关键部位使用法兰式截止阀,避免高温螺纹连接。
系统设计:采用闭式循环系统,配备磁力泵等无渗漏设计。
2.安装与调试阶段:
首次升温必须严格按阶梯升温曲线进行,严禁"猛火快烧";升至工艺温度后,需对管路连接处进行热状态下的紧固。
3.日常运维阶段:
定期巡检:每日巡查管路、法兰、阀门、泵密封处有无渗油、滴油痕迹。
定期检测:每季度对管道、法兰、泵体进行气密性检测(可用肥皂水或气体检漏仪)。
导热油管理:定期监测导热油的酸值、残炭等指标,一般2-3年需更换,防止油品劣化腐蚀管道。
关键备件:对机械密封、垫片等易损件,建议保持1-2套的现货库存。
PE造粒机导热油系统漏油是一个真实存在的风险,但其根源主要集中在密封老化、焊接缺陷、机械密封损坏和操作不当这几个可控环节。只要在选型时严把材料关,安装时规范施工,运行时坚持巡检和定期维护,完全可以将漏油概率降到最低,保障生产线的长周期安全运行。



 微信关注欧能模温机