大型挤出造粒机升温选择电导热油站,核心原因在于:大型机组的升温过程,本质上是一场对“热均匀性”和“热同步性”的极限考验,而电导热油站是唯一能同时满足这两项要求的成熟方案。
一、大型机组升温的三大核心挑战
大型挤出造粒机的升温,远不是“把温度提上去”这么简单,它面临三个普通加热方式难以逾越的障碍:
①热质量巨大,表里温差悬殊
大型机组的机筒、模头、熔体泵、换网器、开车阀,单个部件金属重量可达数吨。电加热圈从外向内传导热量,表面到温时内部可能还差几十度,形成巨大的“表里温差”。这种温差会产生巨大的热应力,轻则导致部件变形,重则引发法兰泄漏、阀芯卡死。
②多部件联动,热膨胀必须同步
大型机组是机筒、模头、熔体泵、换网器、开车阀等多个重型部件的精密组合。如果各部件升温不同步,热膨胀量不一致,就会在连接处产生巨大的剪切应力。例如,开车阀阀体与阀芯如果温差3~5℃,就足以导致阀芯卡死,开车失败。
③工艺窗口窄,升温过程不能“跑偏”
PP、PE等材料的加工窗口很窄,从室温到工艺温度(如200℃)的整个升温过程中,必须严格按预设曲线进行,不能出现局部超温或温度滞后。否则,在正式投料前,机筒内残留的物料就可能已经降解碳化。
二、电导热油站如何逐一破解?
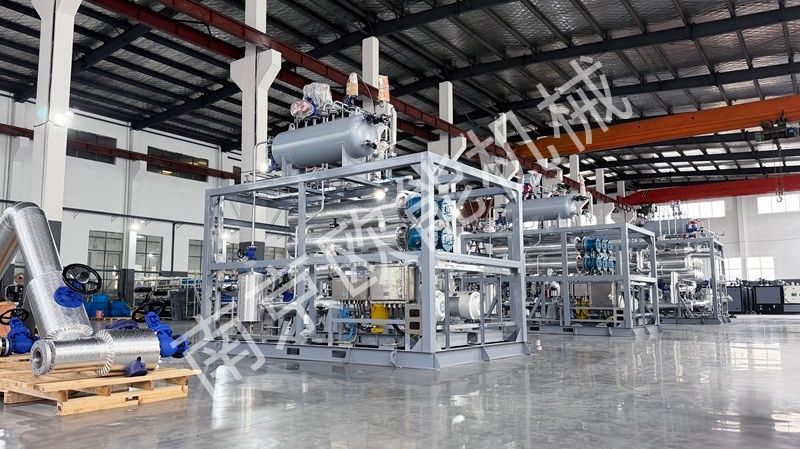
电导热油站通过“先加热油、再用油均匀加热设备”的两级换热逻辑,精准解决了上述三大挑战。
①破解“表里温差”:360°面加热,表里同步
导热油在机筒、模头等部件的夹套或流道内高速循环,热量从所有内壁面同时传递给金属本体。对于数吨重的部件,其表里温差可控制在±1℃以内。部件是真正“热透”的,而不是“表面热了、里面还冷”。这从根本上消除了热应力损伤的风险。
②破解“同步难题”:集中热源,统一调度
电导热油站通常为机筒各段、模头、熔体泵、换网器、开车阀分别设置独立回路,但所有回路的热源来自同一套导热油系统。这意味着:各部件可以按各自的升温曲线独立控温,互不干扰。也可以统一按同一条升温曲线同步升温,确保热膨胀协调一致。开车阀、熔体泵等关键部件在正式切换前,能确保表里同步热透,一次性切换成功。
③破解“工艺窗口窄”:精准程序升温,全程可控
电导热油站配备PLC程序升温功能,可以严格按设定的阶梯升温曲线执行:
阶段一:常温~100℃,低速升温,排出系统内微量水分。
阶段二:100℃恒温,确保水分彻底蒸发。
阶段三:100℃~工艺温度,按设定速率均匀升温。
阶段四:工艺温度恒温,等待各部件全域热平衡。
整个过程温度波动可控制在±1℃以内,完全满足大型机组对升温精度的苛刻要求。
大型挤出造粒机升温选择电导热油站,不是因为它“热得快”,而是因为它热得匀、热得同步、热得可控。它用一套集中热源、多回路独立控温的系统,将数吨重的机筒、模头、熔体泵、换网器、开车阀作为一个整体来协调升温,确保每个部件都表里同步热透、热膨胀协调一致。这是大型机组实现一次性开车成功、避免热应力损伤、保障长周期稳定运行的基础。



 微信关注欧能机械