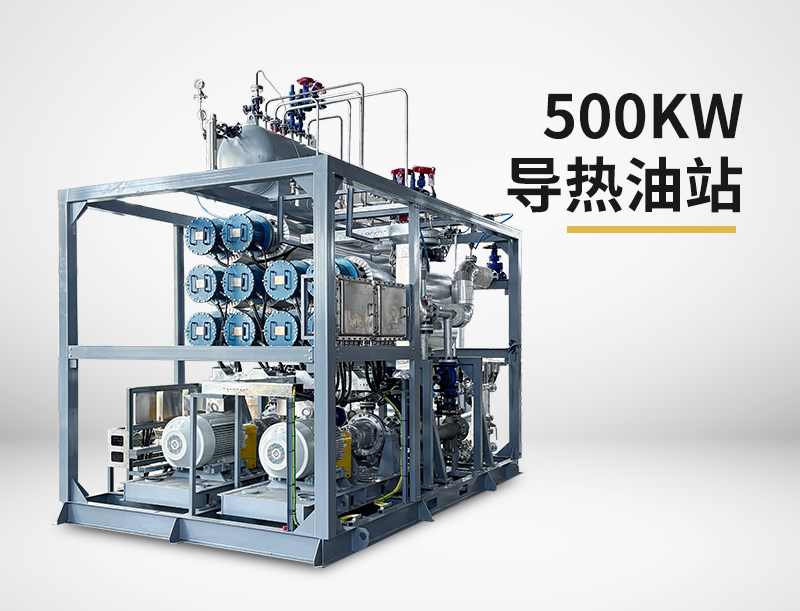
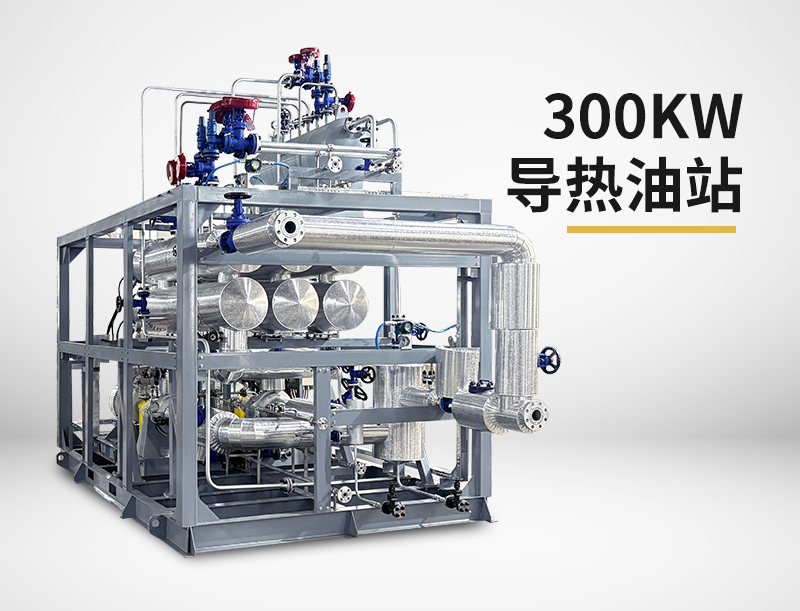
大型挤压造粒机开车阀采用导热油炉加热,其“效率”需要从热效率和热响应效率两个维度来理解。结论是:系统热效率极高,而热响应效率则体现在“表里同步”带来的切换成功率提升上,而非单纯的仪表升温速度。
一、系统热效率:超过97%,能量利用充分
行业标准要求:根据国家标准GB24500-2020《工业锅炉能效限定值及能效等级》,电加热有机热载体锅炉在额定工况下的热效率应不低于97%,这是一条强制性的高门槛。
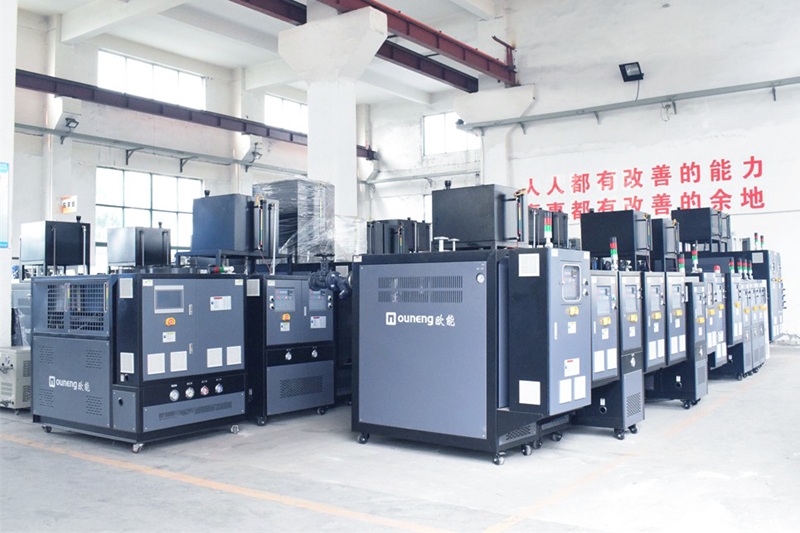
实际运行水平:在实际应用中,设计精良的导热油系统,其热效率普遍可达90%-95%以上。欧能机械电加热导热油炉通过优化的密闭循环和保温设计,热效率甚至可达98.36%。由于是密闭循环,热量几乎无额外浪费,避免了蒸汽系统冷凝水带走潜热(10%-15%)和管网散热(5%-8%)等固有损失。
二、热响应效率:升温“慢”但热透“快”,切换更可靠
1.仪表到温vs.阀芯热透:电加热棒虽然仪表显示到温快(30-45分钟),但热量由外向内传导,阀芯内部严重滞后,还需额外恒温40-60分钟才能实现真正的热平衡,总热透时间长达70-105分钟。若提前切换,极易因阀芯未热透而卡死。
2.导热油“表里同步”的优势:导热油通过夹套360°循环,对阀体进行表里同步的均匀加热。虽然整体升温至工艺温度需要50-80分钟,但到达设定温度后,由于内外温差极小,仅需20-30分钟的短时恒温即可实现全域热平衡。其总热透时间约为70-110分钟,与电加热相当,但热透的“质量”完全不同——阀体内部是均匀、彻底地达到了温度。
3.动态扰动下的稳定效率:当生产中熔体剪切热导致温度波动时,导热油系统的“冷热一体”设计能通过PID连续调节和冷油置换快速响应,将阀体全域温度波动控制在±1℃以内。而电加热由于热源集中,即便仪表温度稳定,阀体径向温差仍可达3-6℃,热膨胀不均的风险始终存在。
三、影响加热效率的关键因素
导热油炉的实际效率表现,高度依赖于系统设计与运维状态。
循环流量与油路状态:循环流量不足、油路存在气堵或过滤器堵塞,都会导致换热效率急剧下降。很多现场感觉导热油“升温慢”,根源往往在于此,而非加热方式本身。
加热功率配置:功率配置不足会拉长升温周期;功率冗余过大则可能导致表面过热而内部升温跟不上。合理的功率匹配是保证效率的基础。
导热油品质:使用劣质或老化的导热油,会因结焦、积碳导致夹套隔热,换热效率变差,此时系统需要“拼命补功”,能耗反而上升。
对于大型挤压造粒机开车阀,导热油炉的“效率”体现在两个层面:能量利用效率极高和热透效率与切换可靠性更高。虽然仪表升温看似较慢,但其表里同步的加热方式,使阀体达到真正热透所需的额外恒温时间更短,且全域温差≤±1℃,从根本上保障了那“一秒切换”的确定性,避免了因反复卡阀造成的巨大停机损失。



 微信关注欧能模温机