对于聚丙烯挤压造粒机组的开车阀,导热油炉加热是远比电加热棒更可靠、更合适的选择。这项选择的本质,是牺牲一点初始的“仪表升温速度”,换取开车阀在真正“热透”后的一次性切换成功。
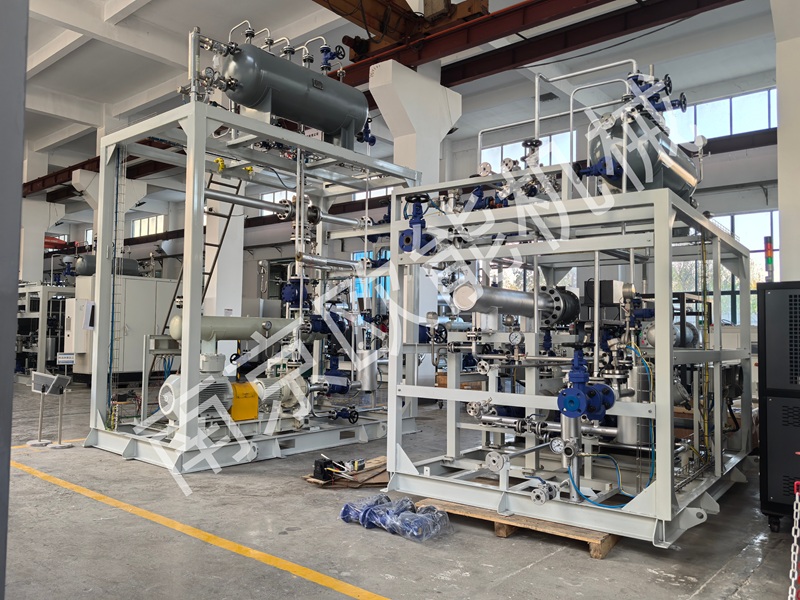
一、核心对比:电加热棒vs.导热油炉
加热原理:电加热棒局部“点加热”,导热油电加热炉360°循环“面加热”;
温度均匀性:电加热棒差:阀体径向温差可达3~6℃甚至更高,导热油电加热炉极佳:全域温差可控制在±1℃以内;
仪表到温时间:电加热棒快:约30-45分钟,导热油电加热炉较慢:约50-80分钟;
阀芯真正热透:电加热棒慢:还需恒温40-60分钟,导热油电加热炉快:仅需恒温20-30分钟;
系统协同性:电加热棒独立单元,难以与模头等统一控温,导热油电加热炉常与模头等共用一套导热油系统,实现全流道温度一致;
初期投资:电加热棒低,结构简单,导热油电加热炉较高,系统相对复杂。
二、为什么电加热棒在开车阀上风险极高?
开车阀的任务是在开机瞬间,将不合格熔体排出,待物料合格后,在一秒内精准切换到生产通道。电加热棒的根本问题在于,它的“快”是虚假的,而这种“虚假到温”会直接导致切换失败。
电加热棒的测温点通常只反映表面温度。仪表可能30-45分钟就显示“到温”,但阀芯和流道深处由于热量传导滞后,还需额外恒温40-60分钟才能达到热平衡。若操作工凭仪表显示就执行切换,极易因阀芯内部未热透而卡死。阀体不同区域3~6℃的温差,会导致阀芯各部位热膨胀量不一致,转动阻力剧增。同时,低温区的PP熔体流动性变差甚至局部凝固,会直接“冻住”阀芯。结果是切换失败,轻则耽误半小时清理,重则导致整个班次报废。切换时,高温熔体高速冲刷阀体,会产生额外的“剪切热”。电加热棒只能加热,无法主动冷却,面对这种瞬时热量堆积无能为力,温度会越跑越高,进一步加剧卡滞风险。
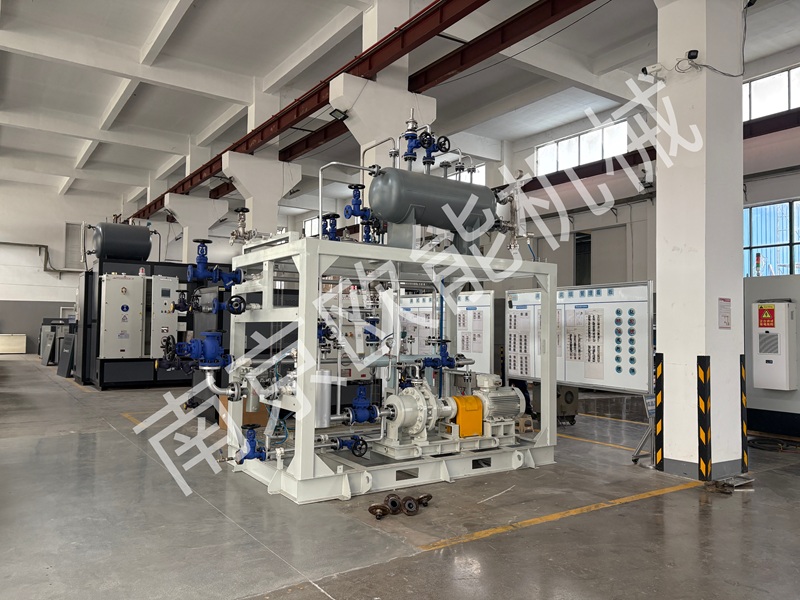
三、导热油炉如何从根本上解决问题?
1.面加热消灭温差死角:导热油在阀体夹套内360°循环,将热量均匀传递到每一个角落,包括阀芯深处。全域温差≤±1℃,确保阀芯各部位热膨胀一致,从根源上消除了卡死的物理原因。
2.表里同步实现真正热透:虽然仪表到温需要50-80分钟,但此时阀体是表里同步被加热的。到达设定温度后,仅需20-30分钟的恒温,即可实现全域热平衡,此时切换才是安全可靠的。这比电加热“快温慢透”的假象要高效得多。
3.主动冷却,锁定温度:导热油系统具备“冷热一体”功能,当检测到切换产生的多余热量时,能自动启动冷却,主动抵消热量堆积,将温度牢牢锁定在工艺窗口内。
4.系统协同,保障全流道稳定:在现代化大型机组中,开车阀通常与模头、熔体泵共用同一套导热油热源。这确保了从开车阀到模头的整个熔体流道温度一致,为平稳切换和连续生产创造了最佳条件,这是独立电加热无法比拟的系统优势。
对于聚丙烯挤压造粒机组的开车阀,电加热棒适用于对成本极度敏感的中小型产线或作为老旧设备的临时方案。但对于追求高开车成功率、长周期稳定运行的大型现代化生产线,导热油炉是更可靠、更具综合效益的选择。它用前期稍高的投入和略长的升温等待,换来了开车阀“一秒切换”的确定性,避免了因反复切换失败导致的物料浪费、工时损失和对设备的隐性损伤。



 微信关注欧能模温机