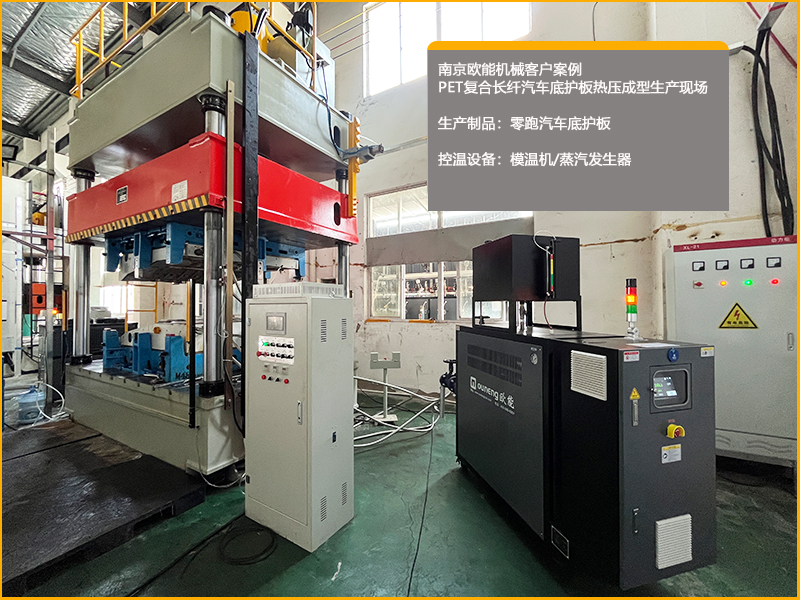
500吨压机本身不能直接决定模温机功率,真正决定功率的是模具钢重、目标模温、升温时间、回路数量和保温条件。1对PET长纤底护板,模温机主要承担模具基底恒温和模面均匀性,蒸汽负责坯料内部透热,所以功率要按“20~30分钟内把模具拉到工艺温度”来反算。
一、正确的起点:从模具热容反算,而非从压机吨位推断
加热功率的核算逻辑非常明确:按“模具在20–30分钟内从室温达到工艺温度”来反算,而不是按保温功率或压机吨位来配置。基础估算公式为:功率(kW)≈[模具重量(kg)×温差(℃)×钢材比热0.11×安全系数]/[860×升温时间(h)]。
其中,温差是目标工艺温度与车间室温的差值(PET皮层熔融窗口通常在200–240℃区间),安全系数取1.2–1.5以补偿管路散热、模具框架储热等热损失,升温时间锚定在0.33–0.5小时(20–30分钟)。如果只按模具本体的重量代入公式,而忽略导热油和模架的热质量,计算结果会显著偏低。
二、基于常见模具重量的功率参考区间
500吨压机可适配的底护板模具尺寸跨度很大,其重量可能在数吨到十数吨之间。以下按温差200℃(室温20℃→目标220℃)、升温时间0.5小时、安全系数1.3进行估算,给出一个参考区间:
模具重量1000kg:目标模温200℃,30分钟升温约28kW,20分钟升温约42kW;
模具重量1500kg:目标模温200℃,30分钟升温约42kW,20分钟升温约63kW;
模具重量2000kg:目标模温200℃,30分钟升温约56kW,20分钟升温约84kW。
需要强调的是,这只是一个估算起点。实际模具的重量和流道阻力必须由模具图纸确认,且如果升温时间要求更短(如10分钟),功率需按比例上调。
三、两个需要同步考虑的关键约束
第一,功率必须与分区控温能力配套。底护板模具面积大、型面复杂,单一回路控制整副模具在物理上无法消除模面温差。行业实践中,大平面模具建议至少划分12个以上独立温区进行测控。因此,500吨压机对应的底护板模具,往往不是“一台大功率模温机”就能解决的,而是需要多台模温机分区驱动,或采用集中式多回路温控系统。功率的总量需要分配到各个温区,而不是集中在一个加热单元上。
第二,流量和扬程与功率同等重要,不能孤立选型。功率解决“热量够不够”,流量解决“热量能不能铺到模具远端”。底护板模具流道长、分支多,如果泵的扬程不足以克服阻力,即使总功率足够,远端和边角区域仍会形成固定的低温区,埋下“潜伏应力”并在冷却后表现为翘曲。流量通常按模具流道容积的3–5倍/分钟来估算,并确保流态进入湍流区间。
500吨压机做PET长纤底护板,模温机总功率常规72~90kW、重载快速升温到96kW以上;但真正要你确认的不是这个数字,而是"模具+热压板到底多重"和"要几分钟升到温"——这两个数一定,功率就自己算出来了,误差不超过一档。把上模/下模/热压板重量、目标模温、要求升温时间、模具台面尺寸发我,我可以按你的实际工况把功率、流量、扬程和分区数一次性算清楚。



 微信关注欧能机械