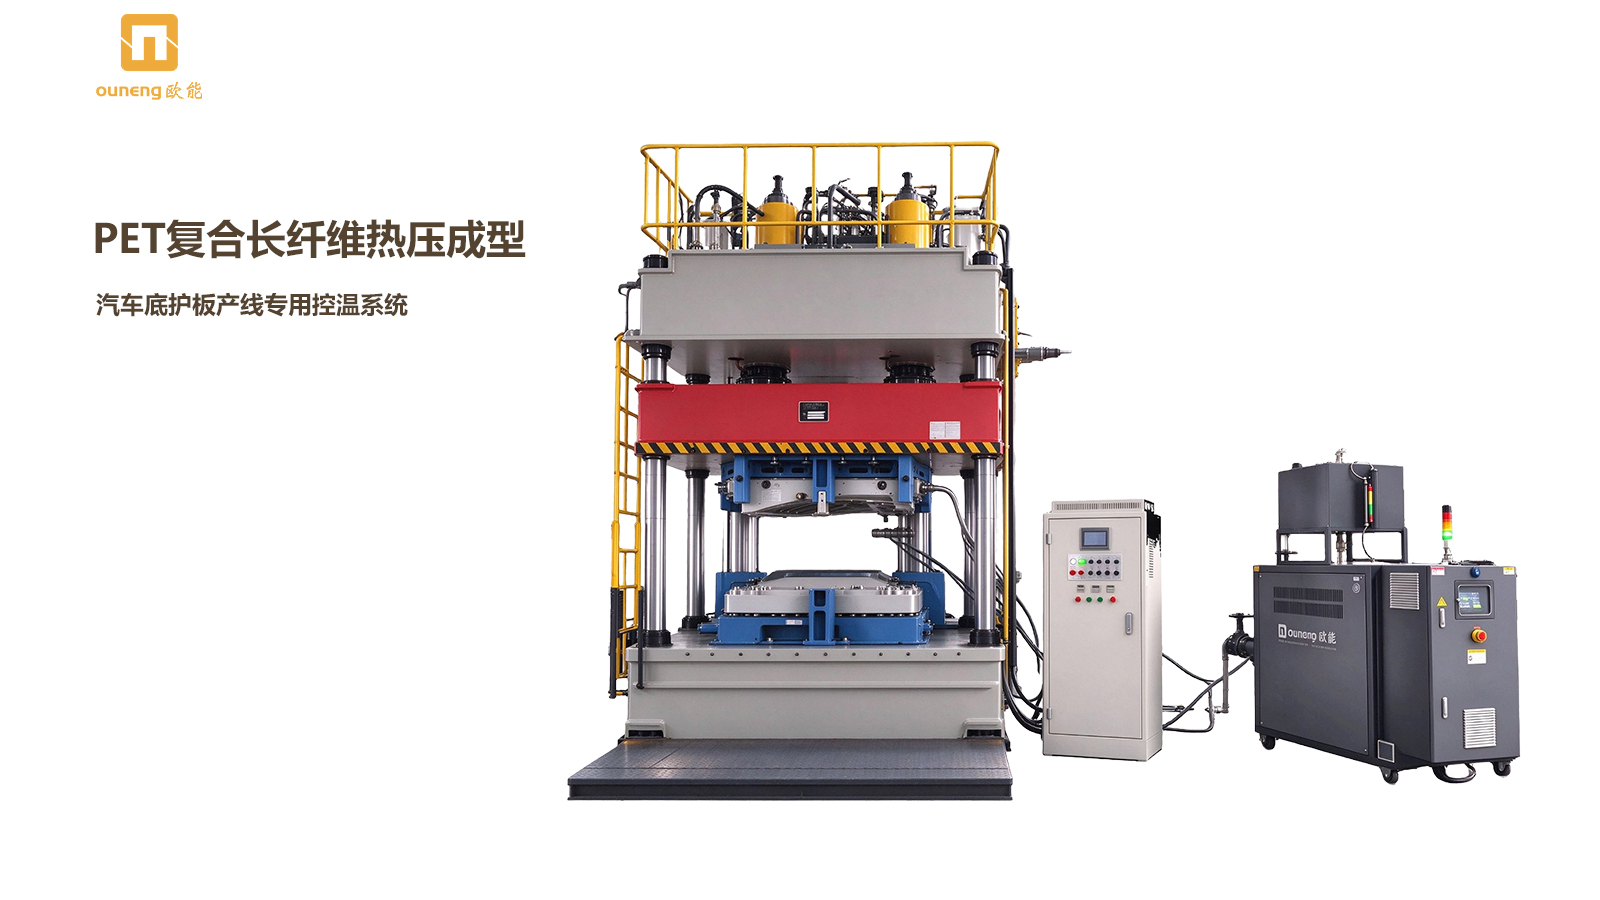
PET长纤底护板产线里,模温机节能不能只盯着“加热功率降多少”,更稳的口径是:变频泵降电耗、智能控温降对冲、分区控温降良率损失、保温和油品降长期衰减。
1.泵侧节能:变频循环泵优先
模温机长期耗电大户通常是循环泵。换成变频泵后,保温阶段可按实际热负荷降转速,避免持续满流量空转。对大面积底护板模具,不能为了省电把扬程压得太低,否则远端回路流量不足,模面温差会反过来拉低良率。
2.加热侧节能:分段投切+固态继电器
加热管不要长期“全开/全停”。采用分段加热或可控硅/固态继电器调节,能减少频繁启停和温度过冲。升温段可以满功率快速到达工艺温度;进入蒸汽渗透和保压段后,模温机主要承担基底恒温,加热占比应明显下降。如果恒温段仍长期接近满功率,说明功率匹配、保温或回路流量有问题。
3.控制侧节能:PID前馈+与蒸汽/冷水联动
单纯PID容易“追温”,出现加热和冷却对冲。加入前馈、轨迹升温、滤波和解耦后,模温机可以按工艺曲线走,而不是被瞬时温度波动牵着走。对PET长纤底护板,更关键的是让模温机、蒸汽发生器和冷水机按同一时序联动:蒸汽负责坯料内部加热,模温机稳住模面基准,冷水机负责梯度冷却,减少三者互相“打架”带来的无效能耗。
4.模具侧节能:多区独立控温
底护板模具面积大、型面复杂,边缘、中心、筋位热损失不同。用多区独立回路比一台大主机硬带所有回路更省电,也更稳。分区后,每个回路可以按实际负载调节流量和加热输出,避免为了照顾最冷区域而整体过度加热。
5.保温与管路:减少无谓散热
高温油管、法兰、接头、模具入口段做保温,能明显降低环境散热损失。改造案例中,保温改善后热量损失可大幅下降。同时要避免管路过长、弯头过多、管径偏小,这些都会增加泵耗和模面温差。
6.导热油维护:油品衰减会“偷走”节能效果
导热油老化、积碳、含水或过滤器堵塞,会让换热效率下降,加热管表面负荷升高,电耗上升。建议按酸值、粘度、残碳判断换油周期,不要只按运行小时数。250℃以上工况优先选合成型导热油,并定期清洗过滤器和检查泵密封。
7.运行管理:减少空载和无效恒温
换模、待料时进入低温待机,不要长期满温空转;冷机先循环后加热,减少局部过热;按班次记录电耗、模面温差、良率和停机时间;定期校准温度传感器,避免“显示稳、实际偏”。
最划算的顺序通常是:变频泵→分段加热/固态继电器→蒸汽-模温-冷水联动→管路保温→多区控温→导热油管理。如果你们已有现产线,可以把压机数量、模具重量、目标模温、升温时间、回路数和电价发我,可以直接帮你算一版“电耗+油品+良率”的单件节能空间。



 微信关注欧能机械