为PET长纤底护板选择模温机时,最常见的误区往往源于一个根本性的思维偏差:把它当作一个孤立的“加热设备”来采购,而不是一个需要与蒸汽、冷却系统协同的“智能热基准模块”。这种思维偏差,会具体演化为以下几个层面的典型选型错误。
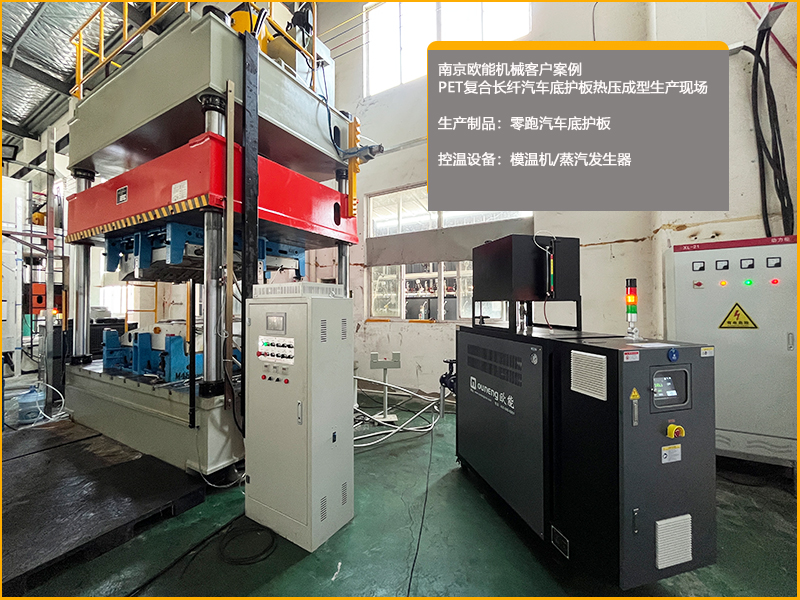
一、对模温机角色的根本性误判
这是最根源、后果也最严重的一类误区,它决定了后续所有参数选择的方向。
误区:认为一台高性能的普通导热油模温机就能解决PET长纤的成型问题。
这是从GMT/LWRT时代延续下来的惯性思维。PET长纤的皮芯结构决定了其成型逻辑与单一材料截然不同。普通模温机依靠模具表面传导热量,“由外向内”渗透,在厚坯料上必然导致“表层过热降解、芯层皮层未熔”的矛盾局面。结果是,模面温度看似达标,但制品芯层粘接不足,一撕就分层;若强行升温以求芯层熔透,又会造成长纤热降解、板材发脆。
正确的认知是:模温机的定位是模面均温与恒温的“基座”,它的任务是提供一个均匀、稳定的热平台,而将“芯层穿透”的任务交给蒸汽发生器。选型时如果忽略了这个分工,只盯着单机性能,就从根本上偏离了PET长纤的工艺要求。
二、参数选型中的典型“数字陷阱”
在明确了模温机的系统定位后,具体参数的选择上存在几个高频的量化误区。
1:将“设备出口精度±1℃”等同于“模具型面温度均匀性”
供应商标称的“±1℃”,通常指导热油出口温度或控温回路的动态偏差。但模具型面的实际温度,还受流道远近、模具热容差异、管路保温等因素影响,靠近进出口的位置和远端可能存在显著温差。设备精度达标只是前提,模面均匀性才是目的,后者需要功率、流量、分区设计的系统配合才能落地。验收时如果只看温控柜的显示数字,而不实测模具型面温度,就很容易被“纸面参数”误导。
2:按“保温功率”或“压机吨位”来配置加热功率
加热功率的核心任务是在升温阶段将高热容模具拉到工艺温度。如果按维持温度所需的保温功率来配置,功率必然偏小,升温拖沓,恒温阶段只能陷入被动的“追温”状态,温度波动被放大。另一个常见做法是仅依据压机吨位来估算模温机功率,这完全忽略了模具热容、坯料特性以及预热、恒温、冷却三段式的差异化需求。正确的逻辑是按“模具在20–30分钟内达到工作温度”反算功率,并计入完整的热损失。
3:只关注泵的“流量”,忽视“扬程”的匹配
这是一个非常隐蔽但后果直接的误区。底护板模具流道细长且分支多,阻力大。如果泵的扬程不足以克服管路阻力,即使额定流量看起来很大,实际分配到各支路(尤其是远端)的流量也会严重衰减。结果就是模面出现固定的冷热分区,远端温度始终“跟不上”,形成“虚温”——设备显示温度到了,模具实际温度却上不去。流量和扬程必须基于模具流道的当量直径、总长度和弯头数量进行水力计算,作为一个整体来校核。
4:对大尺寸模具采用“单回路包打天下”
底护板模具不同区域(中心、边缘、厚壁、筋位)的热容和散热条件差异显著。单一回路串接整副模具,会从物理上掩盖区域间的温差,无法进行针对性补偿。对于这类大平面模具,多回路分区独立控温是必须项,而非可选项。如果所选模温机不具备分区能力,或系统架构上就没有预留分区接口,那么模面均匀性从硬件层面就失去了保障。
三、系统协同与验证环节的盲区
即使单机参数选对了,如果忽略系统层面的协同和真实验证,设备也无法发挥应有的作用。
1:忽视导热油在高温下的物性变化与长期稳定性
导热油的粘度会随温度显著变化。在低温启动阶段,高粘度会导致泵浦负载骤增,如果循环泵不具备变频补偿能力,启动阶段的流量和压力就可能偏离设计工况。此外,对于PET长纤的300℃级高温工况,导热油的选型(如合成型vs矿物型)和更换周期(高温工况可能缩短至2-3个月需检测)直接关系到长期运行的稳定性和安全性。选型时忽略这些“长期成本项”,设备在数月后就可能出现控温能力衰减。
2:跳过“空载-负载-量产”的三段式验证
设备面板显示达标,不等于模具型面温度达标,更不等于批次之间能稳定重复。完整的验证应分三步走:空载看出口温度波动是否在目标范围内;负载阶段在模具型腔关键位置
PET长纤底护板模温机选型的核心,是从“买一台加热器”转向“选择一个能融入系统、并且能被真实验证的热基准模块”。最需要警惕的,不是某个参数的高低,而是那些看似“省钱”或“省事”的简化思维:用单机替代系统、用纸面精度替代模面实测、用流量数字替代水力匹配、用单回路覆盖大模具。避开这些误区,选型才真正开始为良率服务,而不是为参数表服务。



 微信关注欧能机械