冷却速度是决定PET复合长纤制品结晶度的关键工艺变量。总体规律是:冷却越慢,结晶度越高、球晶越大;冷却越快,结晶度越低、非晶区越多。但对长纤复合底护板来说,不能简单追求“结晶度越高越好”,而是要在耐热性、尺寸稳定性、韧性和生产效率之间找到平衡。
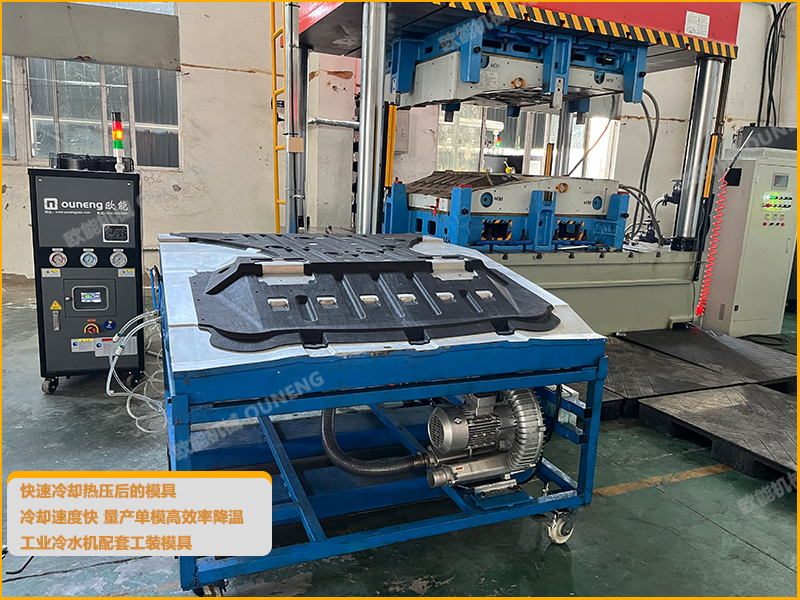
一、冷却速度对结晶度的影响
1.慢冷/高模温:对PET结晶的影响—分子链有足够时间规整排列,结晶度高,球晶较大;
2.快冷/低模温:对PET结晶的影响—分子链被快速冻结,结晶不充分,非晶区增多;
3.冷却不均:对PET结晶的影响—不同区域结晶度差异大;
4.先快后慢/梯度冷却:对PET结晶的影响表层先定型,芯层继续完成结晶,。
二、对PET长纤护板成型的实际影响
PET长纤护板通常采用皮芯结构:低熔点皮层负责粘接,高熔点芯层承担强度。冷却速度会同时影响皮层和芯层的结晶状态。
冷却过快:制品非晶区多,脱模后容易发软、回弹,耐热性和热变形温度偏低;若后期遇到高温工况,未完成的结晶可能在服役中继续发生,引起尺寸变化。
冷却过慢:结晶更充分,耐热性和刚性提升,但成型周期变长,收缩率增大,厚壁区域和大面积底护板更容易出现翘曲。
冷却不均匀:大面积护板的边缘、筋位、深腔和厚薄交界处温差会被放大,导致局部结晶度不同,进而产生内应力、翘曲和装配尺寸波动。
纤维界面影响:长纤维表面会提供异相成核点,纤维附近可能形成更致密的结晶层,这有利于界面结合;但如果整体冷却控制不好,纤维束间和芯层仍可能出现结晶不充分。
三、工艺控制建议
1.模温不宜过低
PET长纤护板冷却定型阶段,模温通常建议控制在80–120℃区间;若对耐热性和尺寸稳定性要求更高,可结合材料牌号适当提高,但需同步延长冷却时间。
2.优先保证冷却均匀性
大面积底护板更怕“一边冷一边热”。冷却水回路、流量分配和模具分区控温比单纯降低模温更重要。
3. 采用梯度冷却
先在中高模温下完成主要结晶和定型,再逐步降低温度脱模,可减少内应力残留。
4.用DSC验证结晶状态
如果制品DSC曲线上出现明显冷结晶峰,说明前期冷却过快、结晶不充分;冷结晶峰越大,代表被冻结的非晶区越多。
5.结合材料牌号调整
不同PET长纤毡的皮层熔点、芯层熔点、纤维含量和是否含成核剂都会改变最佳冷却窗口,不能只套用纯PET经验。
简单说,冷却速度越快,PET长纤护板的结晶度越低、韧性相对好但耐热性下降;冷却速度越慢,结晶度越高、耐热性和刚性更好,但周期变长、收缩和翘曲风险上升。量产中更关键的是让冷却速度稳定、均匀、可重复,避免同一批产品因冷却波动出现结晶度和尺寸漂移。



 微信关注欧能机械