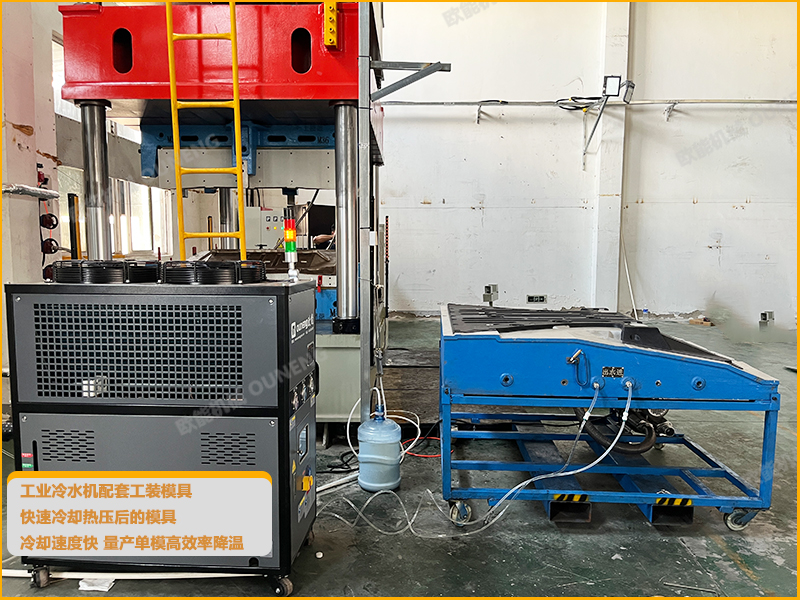
对于PET底护板蒸汽热压成型后的冷却,在面向量产的车规级制造场景下,选择冷水机(或等效的主动冷却系统)进行强制冷却是明确且必要的选择。自然冷却在理论上有其特点,但无法满足工业化生产对效率、一致性和尺寸稳定性的核心要求。
一、核心对比:冷水机冷却vs.自然冷却
1.冷水机(强制)冷却
对结晶度的影响:冷却速率快,会抑制结晶,导致结晶度相对较低,晶粒更细。
尺寸稳定性与翘曲:风险可控。通过精确控制冷却速率和均匀性,能有效锁定制件形状,是控制翘曲的关键手段。
生产效率:高。冷却过程以秒/分钟计,是满足压机节拍、实现量产的前提。
力学性能倾向:倾向于获得更高的基体韧性和抗冲击损伤容限(基于较低的结晶度)。
2.自然冷却
对结晶度的影响:冷却速率慢,分子链有充分时间排列,结晶度更高,晶粒更粗大。有研究直接指出,自然空气冷却比压缩空气冷却(一种部分淬火)导致的结晶度更高。
尺寸稳定性与翘曲:风险极高。高结晶度伴随更大的成型收缩率,而自然冷却的不均匀性会加剧收缩差异,极易导致严重的翘曲和尺寸漂移。PET瓶生产中,冷却速率低正是导致翘曲(热应力)大的主要原因之一。
生产效率:极低。冷却时间可能长达数分钟甚至更久,会严重拖累生产节拍。
力学性能倾向:虽然结晶度高可能带来更高的刚度,但整体冷却过慢也可能导致冲击性能下降,制品变脆。
二、为什么工业实践普遍选择主动冷却?
冷水机(或真空冷却等主动冷却方式)的价值,远不止于“降温快”。
PET底护板是尺寸要求严格的大面积扁平制件。自然冷却下,高结晶度带来的高收缩率,与冷却不均匀产生的内应力叠加,几乎必然导致翘曲。主动冷却的核心作用,是通过可控、均匀的降温,让熔融的表皮迅速凝固,固定住长纤半成品的几何形状,防止其在取出后因余热发生变形。在相关工艺中,甚至会在热压后30秒内将制品置入20℃水中急冷,以获得平整的片材。
虽然自然冷却能获得更高的结晶度(理论上可能带来更高刚度),但在底护板的应用场景中,尺寸稳定性、抗冲击韧性(避免脆性断裂)和生产效率的优先级更高。通过快速冷却获得相对较低的结晶度,换来的是更细的晶粒(有利于韧性)、更小的收缩(有利于尺寸)和更短的周期。这种权衡,与上一轮讨论中“快冷可能有利于基体韧性和抗裂性”的结论是一致的。
选择冷水机冷却,本质上是选择了一条牺牲部分潜在结晶度,以换取可预测的尺寸精度、可接受的韧性水平和有竞争力的生产效率的工程路径。对于PET长纤护板这类车规级结构件,自然冷却带来的高结晶度优势(如潜在的高刚度),远不足以抵消其引发的翘曲失控和节拍灾难。因此,主动冷却是实现稳定量产的工程必然,而自然冷却仅可能存在于对节拍和尺寸要求极低的非主流场景中。



 微信关注欧能机械