联系欧能:400-000-9261 / 151-9595-6304

-80℃~400℃加热制冷设备厂家
模温机/电加热油炉/高低温一体机 非标定制
双螺杆造粒机机筒受热不均,改用导热油电加热是从根源上解决问题的有效方案。它并非简单地更换一个加热元件,而是将整个加热逻辑从“点加热”升级为“面加热”,能系统性地解决您遇到的问题。
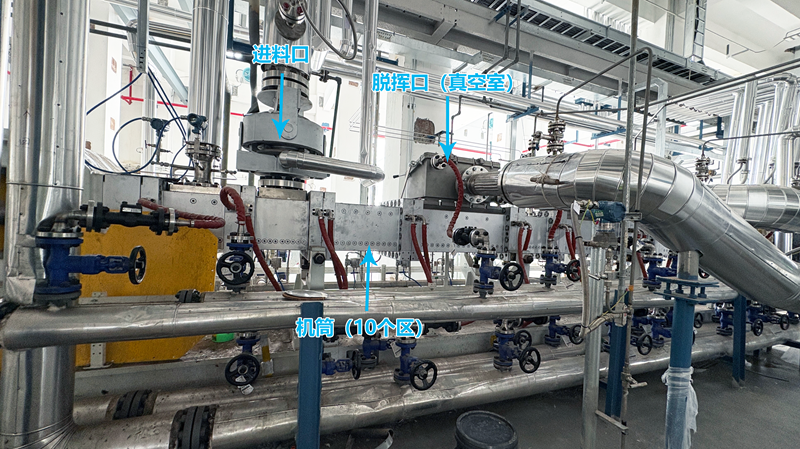
一、为什么传统电加热圈会导致受热不均?
您遇到的机筒受热不均,根源在于传统直插式电加热圈的“点加热”方式,存在几个先天不足:
局部温差巨大:电加热圈热量高度集中在热源附近,导致机筒靠近加热圈的位置温度高,远离的地方温度低,在轴向和周向容易产生3~6℃的明显温差。
无法应对“剪切热”:双螺杆高速旋转会产生大量“剪切热”。传统电加热圈只有加热功能,没有主动冷却能力,无法移走这部分多余热量,导致温度持续累积并“越跑越偏”。
热源相互干扰:如果机筒、熔体泵、模头共用一套热源,由于三者热负荷不同,会互相“抢热量”,导致温度反复波动。
二、改用导热油电加热,如何从根本上解决?
导热油电加热系统通过强制循环和精准控温,从物理层面彻底改变了加热方式。
从“点加热”到“面加热”,消灭温差:导热油在机筒内部的夹套中360°高速循环,将热量均匀地传递给整个机筒壁,实现“面加热”。这种均匀的换热方式能将机筒全域温差严格控制在±1℃以内,部分高端系统甚至可达±0.5℃。
“冷热一体”,主动平衡剪切热:这是导热油系统的核心优势。它内置独立冷却单元,当检测到温度过高时,能自动进行加热与冷却的动态平衡,精准抵消螺杆旋转产生的“剪切热”,无论负荷如何变化,温度都能保持稳定。
独立控温,杜绝热源干扰:可以为机筒的每个温区、熔体泵、模头等关键部位分别配备独立的导热油温控单元(TCU)。这样每个部分都能独立精准控温,彻底杜绝了传统共用热源导致的“抢热量”和温度漂移问题。
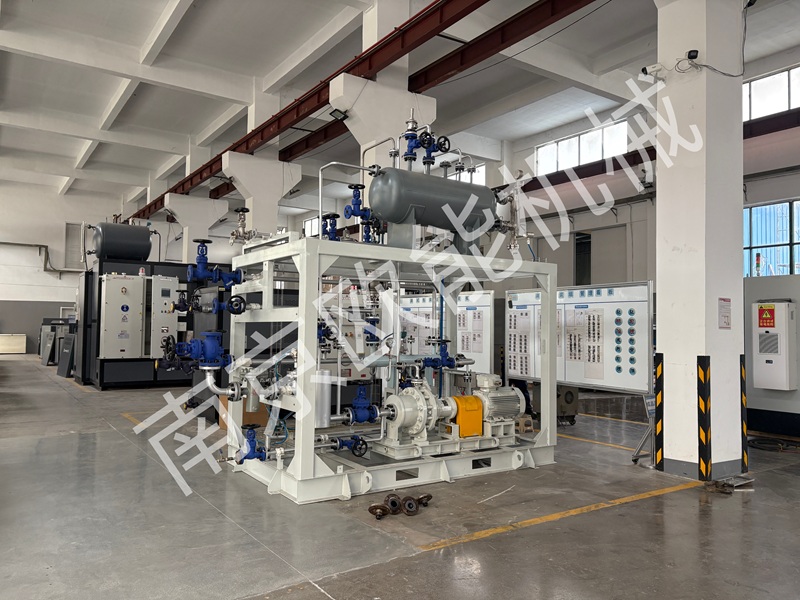
三、改造前后对比一览
对比维度传统电加热圈(改造前)导热油电加热(改造后)
加热方式:传统电加热圈(改造前)局部“点/线加热”,导热油电加热(改造后)360°全域“面加热”。
机筒温差:传统电加热圈(改造前)3~6℃,局部热点明显,导热油电加热(改造后)±1℃以内。
剪切热处理:传统电加热圈(改造前)无法应对,热量持续累积,导热油电加热(改造后)“冷热一体”主动冷却,动态平衡。
温区控制:传统电加热圈(改造前)易相互干扰,导热油电加热(改造后)各温区独立控温,互不干扰。
电热元件寿命:传统电加热圈(改造前)平均1~3个月需更换,导热油电加热(改造后)设计寿命8~12年。
年维护成本:传统电加热圈(改造前)高(频繁更换、停机损失大),导热油电加热(改造后)可降低60%~80%。
产品品质:传统电加热圈(改造前)易出现降解、焦粒、黑点,废品率3%~5%,导热油电加热(改造后)塑化均匀,废品率可压至1%以内。
对于双螺杆造粒机机筒受热不均的问题,改用导热油电加热是治本之策。它用均匀的“面加热”替代了粗放的“点加热”,用“冷热一体”的主动调节替代了被动的热量累积,从根本上消除了温差,能为稳定生产高品质产品提供可靠的温度保障。在改造前,建议先确认机筒是否具备夹套结构,并与专业的温控设备供应商沟通具体的改造方案。


 微信关注欧能机械