导热油电加热器提升聚丙烯造粒机控温精度,本质上是一次从“粗放式通断控制”到“精细化闭环管理”的范式转变。它通过物理层面的均匀换热、算法层面的智能预测、以及系统层面的主动调节三者协同,将温度波动从传统的±3~5℃甚至更大,压缩至±1℃以内。
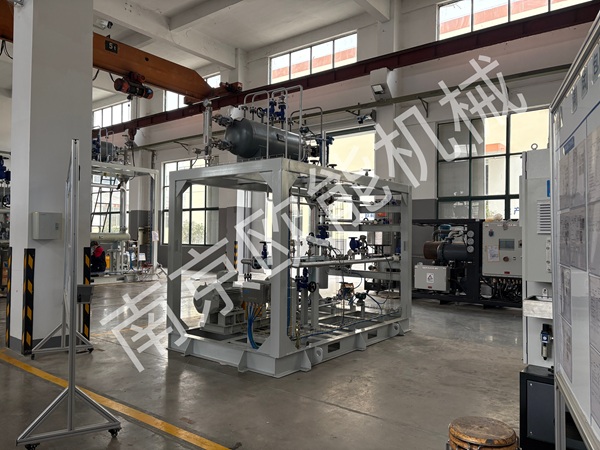
一、核心机理:用“面加热”替代“点加热”
控温精度的基础,首先在于温度场的均匀性。传统电加热圈属于“点加热”或“线加热”,热量高度集中,极易在机筒或模头上形成3~6℃的显著温差。而PP的加工窗口仅有180~220℃,超过±2℃的波动就足以引发塑化不良或降解。
导热油系统则从根本上改变了这一局面。高温导热油在机筒、模头、熔体泵等部件的夹套或流道内360°高速循环,实现全域“面加热”,将各部件自身的全域温差精准控制在±1℃以内。没有温差,控温才有意义。
二、控制算法:从“通断式”到“预测式闭环”
①PLC+PID闭环控制,消灭“过山车”式波动
系统通过高精度传感器(如Pt1000铂电阻,精度可达±0.1℃,响应时间≤2秒)实时采集温度信号,反馈至PLC,经PID算法进行连续、平滑的功率调节。这彻底取代了传统“通断式”控制中温度忽高忽低的“过山车”现象,是精度跃升的基础。
②串级PID与滞后补偿,解决“调节滞后”
导热油系统存在固有的热惯性,从改变加热功率到物料实际感受到温度变化,存在滞后。先进的系统采用主从双回路串级PID结构:主回路根据物料温度设定值,生成导热油出口温度的控制基准;从回路快速响应导热油温度变化,减少主回路的调节滞后,从而提升整体精度。针对更严重的滞后问题,还会引入预测模型生成动态反馈信号,使控制器能预判滞后效应,避免因信号延迟导致的温度过冲。
③分段与自适应PID,匹配不同工况
PP造粒从升温、恒温到牌号切换,热负荷特性差异巨大。系统会根据温度区间采用不同策略:低温段高功率快速接近,接近设定值段减小功率微调,稳定段维持小功率波动。自适应PID算法还能根据实时温度偏差及变化率,动态修正PID参数,使系统在不同工况下都能保持最优响应。
三、系统设计:主动调节与硬件保障
①“冷热一体”双向调节,应对剪切热扰动
双螺杆高速旋转产生的大量“剪切热”,是温度失控的主要干扰源。传统加热只能升温,无法降温。导热油系统采用“冷热一体”设计,内置独立冷却系统。当剪切热导致温度偏高时,系统自动启动冷却,实现加热与冷却的动态平衡,将温度牢牢锁定。这是维持高精度不可或缺的主动调节能力。
②执行机构与循环系统优化
可控硅无级调功:替代通断式接触器,实现加热功率的连续平滑调节,避免对电网和热油系统的冲击。
三通调温阀:在负荷突变时,通过旁通冷油混合实现快速响应,且不引发系统压力波动。
高精度传感器布局:在炉体进出口、用热设备入口及泵出口多点布置测点,形成闭环监测网络,消除单点测量的盲区。
磁力驱动泵:无轴封结构,避免因轴封泄漏影响系统温度稳定性,同时保证大流量输送。
③独立控温,杜绝“抢热量”干扰
机筒各段、模头、熔体泵、换网器的热负荷特性完全不同。导热油系统为每个关键部位配备独立的温控单元(TCU)或独立回路,进行一对一精准控温,从根本上杜绝了共用热源导致的“抢热量”和温度漂移。
导热油电加热器提升PP造粒机控温精度,是一个系统性工程:它用“面加热”消灭了温差,用“PID/串级/预测算法”驯服了滞后,用“冷热一体”应对了扰动,用“独立控温”杜绝了干扰。最终实现的,是将温度从一个“大概的数值”,变成一个可预测、可锁定、可复现的精密工艺参数。



 微信关注欧能机械