新能源汽车PET长纤底护板的温控难点,根源在于PET长纤的皮芯结构:低熔点皮层负责粘接,高熔点芯层保障力学强度,工艺窗口极窄——温度偏低则分层、粘接不足,温度偏高则长纤降解、翘曲发脆。单靠一台模温机做“表面加热”,厚坯料表里温差无法消除,这正是很多企业“试样合格、量产不稳”的症结所在。因此,成套温控系统的核心逻辑不是“堆设备”,而是按工艺时序,用不同介质分别解决不同深度的热问题。
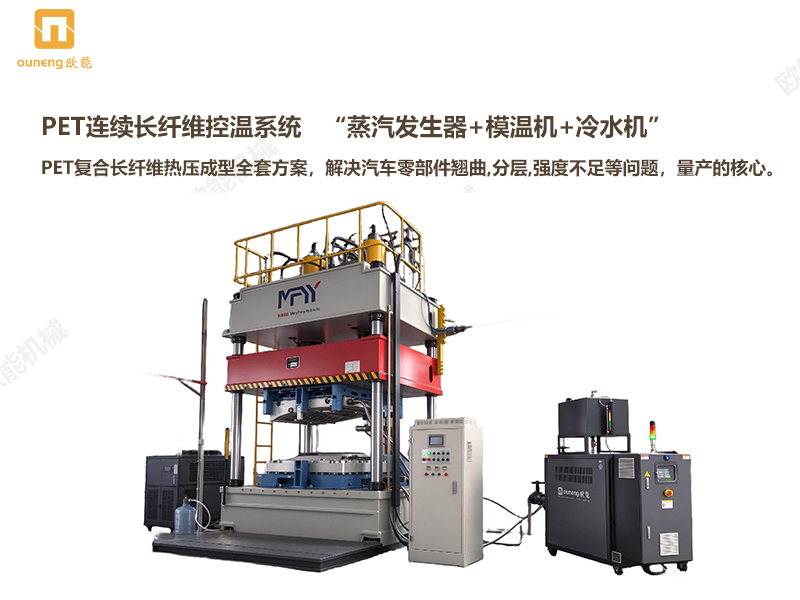
一、模压成型段:蒸汽+模温+冷却,三段缺一不可
底护板尺寸大、坯料厚,单一加热方式无法同时解决“模面均温”和“芯层热透”两个问题。行业成熟方案是蒸汽发生器、导热油模温机、冷水机协同工作。
①导热油模温机——负责模面均温
大尺寸模具的型面温差一旦拉开,树脂对长纤的浸润就不均匀,内应力随之而来。油循环模温机以导热油在模具流道内闭环循环,核心价值是“把热量铺匀”,控温精度±1℃,适合大尺寸模具的恒温保持。模温机在模压段不承担“穿透厚坯”的任务,它的职责是确保模具本身处于均匀、稳定的热基准状态。
②电加热蒸汽发生器——负责芯层穿透
这是PET长纤底护板区别于普通注塑或GMT工艺的关键设备。饱和蒸汽的相变潜热释放,使蒸汽能够渗透进入纤维毡坯料内部,不再局限于模具表面传导,实现坯料内外同步受热。其作用是精准锁定皮层熔融区间,让低熔点皮层充分熔融粘接,同时保护高熔点芯层长纤不受热损伤,从根源上降低分层、气孔和翘曲。蒸汽的干度和压力稳定性直接决定芯层塑化质量,选型时需将蒸汽干度控制纳入核心验收指标。
③冷水机——负责节拍化冷却定型
冷却不是简单的“降温”,而是固定形状、锁定性能的工艺步骤。热压完成后,制品需立即转入冷却工装,通过快速降温使熔融皮层凝固,固定长纤半成品的形状和尺寸,防止取出后变形或坍塌,同时进一步增强皮层与芯层的粘接强度。冷却速率必须与压机节拍匹配:冷却不足则翘曲尺寸漂移,冷却过慢则吃掉产能。
三段协同的核心:三者共用同一套工艺参数窗口,但回路完全独立,单段的瞬时波动不会把整条温度曲线拉垮。选型应从模具尺寸、料片克重、压机节拍反推各段能力,而不是先定机型再凑工艺。
二、几个关键配置原则
功率宁大勿小:升温段决定节拍,电棒功率按"模具20–30min到温"反算,别按保温功率配。
每温区独立测控:护板大平面必须12区以上,否则模面温差直接变翘曲。
冷却能力决定定型质量:定型段140±10℃要靠模温机精确拉温,冷量不足会"拉不住",结晶度失控。
传感器埋型腔面,加热棒温度和型腔温度是两回事——这是配置里最容易省错钱的地方。
这套系统的价值不在于某台设备的参数高低,而在于模压段的“分段时序热管理”——模压通过蒸汽与冷却的时序配合,把PET皮芯结构的成型窗口“锁死”在车规级一致性范围内。如果方便告知产线规模(压机吨位、节拍要求),我可以进一步帮你判断各段模温机的功率等级和蒸汽发生器的容量匹配。



 微信关注欧能机械