PET复合长纤护板的“冷却定型温度”并非一个单一的固定值,它高度依赖于具体的工艺路线。在蒸汽热压成型体系中,冷却定型主要存在两种典型路径,其温度控制逻辑和范围截然不同。
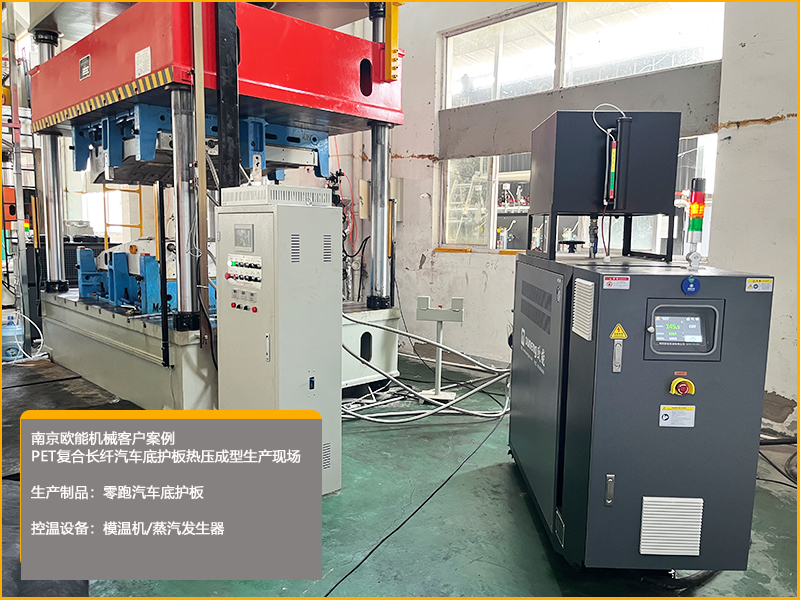
一、真空冷却定型(模外冷却)
这是部分产线采用的明确“冷却定型”步骤。其流程是:蒸汽加热软化材料并冲压预定型后,将零件转移至独立的真空冷却装置中进行定型。
在这种方式下,冷却定型的环境不再是高温模具,而是通过真空环境(利用负压下水沸点降低、汽化吸热的原理)进行快速、均匀的降温。因此,其温度控制目标通常是使零件快速降至室温或接近室温,以实现高效定型并避免水渍残留。后续的切割等工序则在零件冷却后进行。
二、“即开即停”的快速脱模(模内定型)
这是一种更为独特的蒸汽工艺特性,它模糊了传统的“冷却”阶段。该工艺利用蒸汽的可逆扩散机制,一旦停止通入蒸汽,熔融过程会立即终止,材料瞬间恢复固态,零件在仍处于较高温度时即可脱模,并依靠自身刚性保持形状。
在这种模式下,模具在“成型”阶段的温度通常较高。例如,有工艺显示模具温度会控制在160℃,或上/下模温度分别控制在170~180℃和170℃左右。脱模后的零件可能仅在空气中自然冷却,或通过后续工序(如冷却冲切)进一步稳定。此时,关注的并非一个特定的“冷却定型温度”,而是脱模瞬间的材料状态和刚性。
PET复合长纤护板的冷却定型温度取决于工艺选择:若采用独立的真空冷却步骤,目标是快速降温至室温附近进行定型。若利用蒸汽工艺“即开即停”的特性,则没有独立的低温冷却阶段,零件在模具温度(约160~180℃)下成型后即可高温脱模,依靠材料特性快速固化定型。因此,工艺的核心目标并非追求某个固定的低温数值,而是通过快速终止热作用(移除蒸汽)或高效移除热量(真空冷却),使材料迅速跨越粘流态,锁定其成型后的尺寸与多孔结构。



 微信关注欧能机械