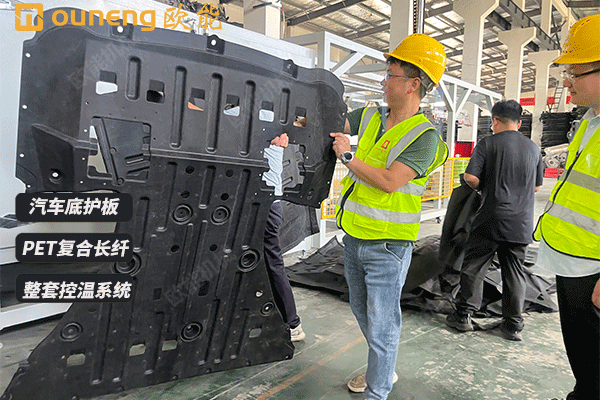
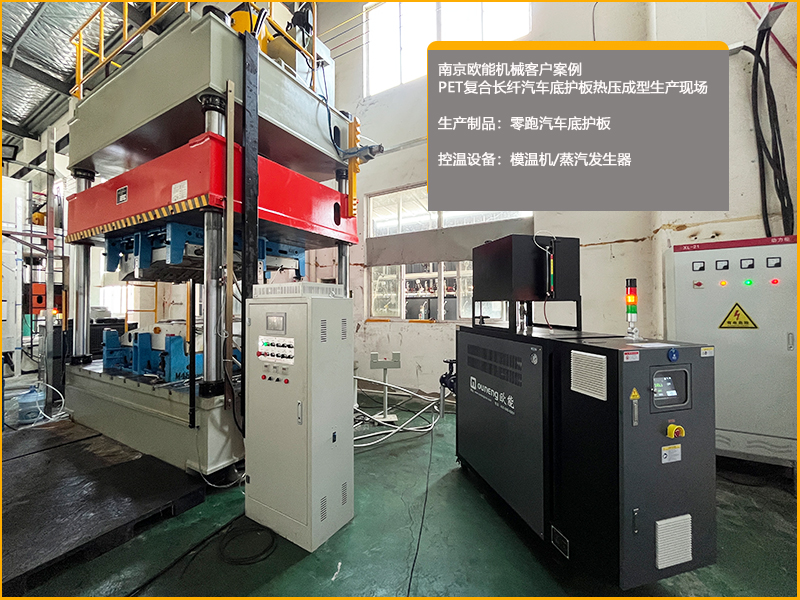
模温机的加热功率和流量,在PET底护板热压成型中扮演着性质完全不同、但又必须协同的两个角色。加热功率决定的是“热量够不够、来得快不快”,而循环流量决定的是“热量铺得匀不匀、到不到得了远端”。对于PET长纤这种工艺窗口极窄、对温度梯度极度敏感的材料,任何一个参数失配,都不会以“温度差几度”这种温和的方式呈现,而是直接转化为翘曲、分层、降解等不可逆的制品缺陷。
一、加热功率:决定升温节拍与恒温阶段的“控温余力”
加热功率的核心任务,是在升温阶段把大尺寸、高热容的底护板模具从室温拉到工艺温度,并在恒温阶段补足模具向环境的散热损失。
功率不足的后果是“追温式控温”,直接放大温度波动。大尺寸底护板模具的热容很高,如果功率配置偏小,升温时间会被显著拖长。更关键的是,进入恒温保压阶段后,模具仍在持续散热,功率不足的模温机只能靠“追温”来勉强维持设定值,温度曲线无法真正“按住”,波动会被放大。这种波动落在PET皮层熔融和保压定型的关键窗口上,会直接干扰结晶的均匀性,为后续的翘曲埋下隐患。
功率过大的风险则是“温度过冲”与能耗浪费。功率裕度过大时,系统在接近设定温度时难以及时收住热量输入,容易产生温度过冲,模具表面温度会先冲高再回落,形成一次本不该发生的热冲击。对于PET长纤,这种短时的超温可能已经足以触发局部的长纤热降解。因此,功率选型的原则是按“模具在20–30分钟内达到工作温度”反算,而非按保温功率配置,同时预留合理的裕度,而不是盲目放大。工程上,加热功率需要根据模具重量、比热容、目标温升和升温时间来核算,并计入管路散热、模具框架储热等容易被忽略的因素。
二、循环流量:决定模面温度均匀性与“潜伏应力”的根源
如果加热功率管的是“有没有热”,循环流量管的就是“热能不能均匀地抵达模具的每一个角落”。对于底护板这类大平面、长流道的模具,流量的影响比很多人直觉中更关键。
流量不足的第一个后果,是模具远端和边角形成固定的低温区。导热油从模温机出口进入模具后,沿途持续放热,如果流量不够,油在到达模具远端或边角筋位之前,温度已经明显下降。结果是靠近进出口的区域温度偏高,而远端和复杂结构区域温度偏低,形成贯穿整个保压阶段的模面温差。这种温差直接对应着PET基体结晶度的区域差异:高温区结晶充分、收缩基数大,低温区熔融不充分、界面浸润不足,制品内部由此形成了区域性的“潜伏应力”。此时肉眼往往看不出异常,但当制品随后进入冷水工装急冷时,这些不均匀的应力会被瞬间冻结并永久锁存,在后续仓储或装车后表现为翘曲和尺寸漂移。
流量不足的第二个后果,是换热进入“层流”状态,效率断崖式下降。模具流道内的导热油,只有在达到湍流状态时,才能有效冲刷流道壁面、实现高效换热。流量偏低时,油流可能落入层流区间,靠近壁面的油层形成隔热边界,热量传不进去,模具的升温和恒温响应都会变得迟钝。工程上通常要求流量能够支撑雷诺数进入湍流区间,并按照模具流道容积的3–5倍/分钟来估算所需循环量。
但流量不能脱离扬程单独看。底护板模具的流道往往细长且分支多,阻力较大。如果泵的扬程不足以克服管路阻力,即使额定流量看起来够大,实际进入模具各支路的流量也会衰减,远端支路可能根本得不到足够的介质循环。因此,流量与扬程必须作为一个整体来校核:流量提供换热的“量”,扬程保证这个“量”能到达该去的地方。
三、二者的协同关系:功率管“输入”,流量管“分配”
加热功率和循环流量不是两个可以独立优化的参数,它们共同定义了模温机对模具的热输入能力。功率决定了系统有多少热量可以“给出去”,流量决定了这些热量能不能“铺得开”。功率充足但流量不足,热量会堆积在模具近端,远端依然偏冷;流量充足但功率不足,介质循环得再快,也没有足够的热量可以携带,升温节拍和恒温稳定性都会受损。
对于PET长纤底护板,这种协同的最终检验标准,不是设备面板上的出口温度是否达到±1℃,而是模具型腔表面的实际温度分布是否均匀。设备出口的精度是起点,但只有功率和流量共同作用,才能把这个精度转化为模面上真实的空间均匀性。这也解释了为什么单纯更换一台“精度更高”的模温机,有时并不能解决翘曲问题——如果功率与模具热容不匹配、流量与流道阻力不匹配,设备自身的控温精度再高,也无法在模具上落地。
加热功率和循环流量对PET底护板热压成型的影响,可以归结为两条相互交织的因果链:功率不足导致升温拖沓、恒温“追温”,放大温度波动并可能诱发长纤降解;流量不足或扬程不够导致模面温差和层流换热,在热压阶段就埋下区域性的“潜伏应力”,最终在冷却和后续使用中以翘曲、分层的形式释放。二者必须基于模具热容、流道阻力和目标节拍进行匹配核算,而不是孤立地追求某一项参数的上限。



 微信关注欧能机械