PET连续长纤护板的成套温控系统,配置逻辑的核心不是“选一台最好的设备”,而是围绕模面均温、芯层穿透、冷却定型三个彼此制约的任务,搭建一套回路独立、时序协同的分段系统。选型的起点应当是模具尺寸、料片克重和压机节拍,由这些边界条件反推各段设备的能力,而不是先定机型再去凑工艺。
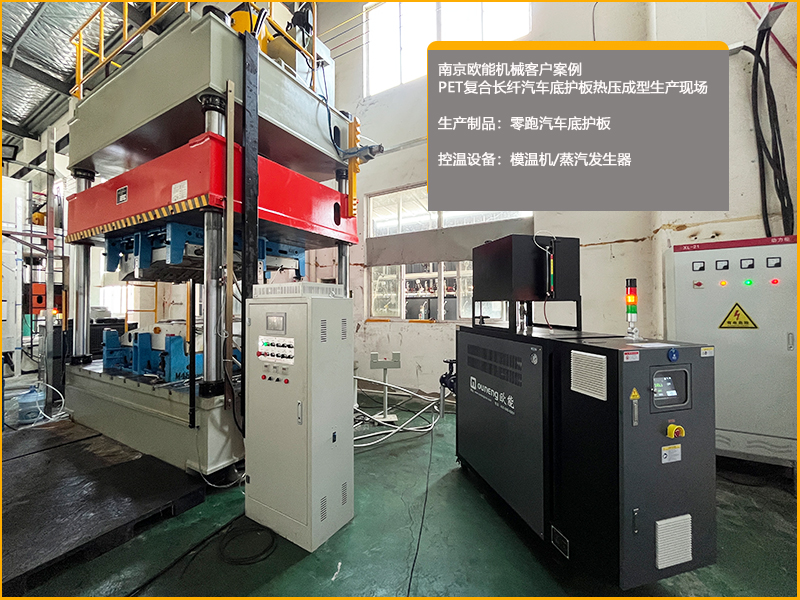
一、油循环模温机——主加热与模面均温
这一段解决的是“大尺寸模具温度铺不匀”的问题,而不是“升温够不够猛”。
核心设备:油循环模温机(导热油模温机)。控温精度通常为±1℃,温度范围覆盖至300℃,适合大尺寸模具的长时间恒温保持。不推荐电热丝直接加热,因为热源分布难以均匀,对温度梯度敏感的PET材料会同时出现局部欠热与局部过热。
选型依据:重点校核循环泵流量与扬程,使其与模具热容和流道阻力匹配。流量不足时,模具远端和边角区域补热跟不上散热,会形成固定的低温区。加热功率需按模具热容、单次投料量和目标升温速率核算,并留出热损失余量。对于大尺寸护板模具,建议在模具内部实施分区独立回路控制,对温度容易散失的角部、凹槽等区域进行补偿,而不是指望单一回路把整张模面“拉平”。
二、电加热蒸汽发生器——芯层穿透性塑化
这一段是PET皮芯结构的专项解决方案,补的是模温机“热量进不到芯层”的短板,而不是替代主加热。
核心设备:电加热蒸汽发生器。其选型必须关注两个硬指标:蒸汽压力和蒸汽干度。压力方面,系统需要在0.03~0.7MPa的宽域内实现精确稳定调节,因为饱和蒸汽的温度与压力严格对应,压力稳不住,穿透到芯层的温度就稳不住。干度方面,带水蒸汽进入模腔会造成局部温降和含水率波动,高干度饱和蒸汽才能保证模面温度分布均匀,有利于树脂对纤维的浸润。工艺窗口参考:合模加热温度200~240℃,喷入蒸汽温度180~230℃,模压加热时间30~180s。
选型依据:功率需根据料片克重和目标节拍匹配,而不是按模具尺寸简单放大。蒸汽从发生器到模具的管路需做好疏水,避免冷凝水破坏干度。
三、冷水机与冷却工装——快速受控定型
热压结束后,制品需要立即转移至独立的冷却工装模具中进行冷却,而不是在热压模具内等待。冷水机的任务是让熔融的表皮快速凝固,固定长纤半成品的几何形状,防止脱模后因余热发生变形或坍塌,同时巩固表皮与芯层的粘接,为后续冲切提供形态稳定的基材。
核心设备:冷水机,配合冷却工装模具使用。冷却速率需要做到可控,而不是一味求快:太慢会拖垮节拍,过快或流量/温差失控则会在制品中引入新的内应力,导致翘曲和尺寸漂移。冷水机的制冷量必须大于冷却工装的实际热负荷,水泵流量需与工装流道匹配,才能保证温度控制精度。
选型依据:从单次出模制品的蓄热量和目标冷却时间反推制冷量与流量,而不是按冷水机的名义匹数选型。
四、传感、分区与PLC分段闭环
三段设备能否真正“咬合”,取决于检测与控制层是否到位。
温度传感器:在模具型腔的关键位置——不同分区表面、厚壁处、边角处——布置热电偶或RTD,实时反馈温度,构成闭环控制的基础。控温目标是在成型区域实现±1℃的空间均匀性,而不是只看设备显示值。
PLC分段闭环:系统需要与原有压机的PLC信号联动,按预热→蒸汽渗透恒温→保压→梯度冷却的时序,分段控制各段设备的启停、阀门切换和参数调节。三段共用同一工艺参数窗口,但介质回路彼此独立,这样单段波动不至于把整条温度曲线拉垮。
分区独立控温:将模具划分为多个加热区域,每个区域配备独立的介质回路和调节能力。这是解决大尺寸模具空间温度均匀性的硬件基础,也是PLC能够进行分区补偿的前提。
一套PET连续长纤护板温控系统配置是否合理,不看单台设备的峰值参数,而看三件事:模面温度是否被“铺匀”而不是“点热”,蒸汽是否以可控的干度和压力真正穿透到了芯层,冷却是否在锁住形状的同时没有引入新的应力。设备之间的切换时序与协同逻辑,其重要性高于任何单台设备的性能上限。如果是在原有GMT/LWRT产线基础上进行模块化改造,保留压机主体,只替换和升级这套热压控温链路,可以在控制投资的同时获得适配PET皮芯长纤的内外同步加热与梯度冷却能力。



 微信关注欧能机械