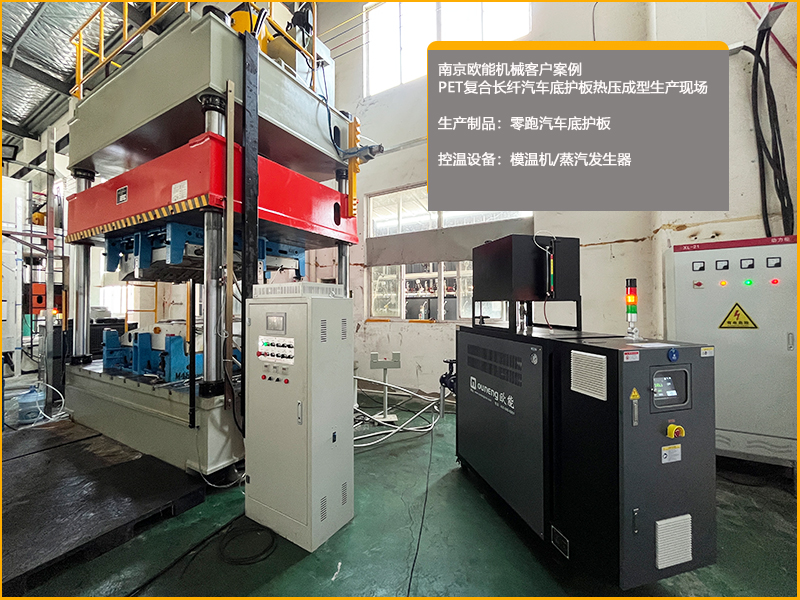
为PET长纤底护板配置模温机,不存在一个固定的“标准台数”。核心结论是:单台模温机无法满足这类大尺寸、复杂型面模具的均匀控温需求,台数直接由模具所需的分区控温方案决定。行业实践中,模温机的数量从2台起步,到采用多回路集中式系统,跨度很大。
一、为什么“一台不够”:台数由分区需求决定
PET长纤底护板模具面积大、筋位多,不同区域(中心、边缘、厚壁过渡区)的热容和散热条件差异显著。如果只用一台模温机串接整副模具,物理上无法对局部温差进行针对性补偿,模面温差会直接转化为制品的内应力和翘曲。
因此,配置逻辑是“按温区配设备”,而不是“按产线配设备”。具体台数取决于你需要将模具划分为多少个可独立控温的回路或区域。
二、典型配置思路与对应的台数范围
方案一:按上下模独立控温(基础配置)
这是最基础的起点。底护板模具的上下模热负荷和散热条件往往不同,上下模独立控温是避免上下表面温差导致翘曲的常见做法。如果上下模各需要独立的温度回路,那么至少需要2台模温机(或等效的2个独立控温单元)。
方案二:按模面分区独立控温(行业推荐)
这是针对PET长纤底护板的更精细方案。资料明确指出,底护板面积大、筋位多,建议至少划分4–8个温区,每个温区配备独立的温度传感器和调节阀。更进一步的要求是,护板大平面必须做到12区以上独立测控,否则模面温差会直接导致翘曲。
这些“区”并不一定对应12台独立的模温机主机。它们可以由多回路模温机或集中式温控系统来驱动。例如,在类似的大型模具控温场景中,存在用4台高性能温控单元(TCU)配合分流器来控制大量回路的集中式方案。所以,台数可以从2台(上下模)到4–8台(对应基础分区),再到由少数几台多回路主机驱动12个以上回路的集中式架构。
方案三:按功能单元分设(系统级视角)
如果将视野扩展到整个温控链路,模温机只是“保压恒温段”的执行单元,与蒸汽发生器(升温穿透)和冷水机(冷却定型)在物理上是独立的设备。有些方案描述为上下模各配一台模温机进行分区控制。在这种功能分离的架构下,热压工位通常配置2台(上下模各一)作为恒温基座,是较为清晰的起点。
因此,更务实的提问方式不是“需要几台”,而是“我的模具需要划分多少个独立温区,以及用几台多回路模温机来驱动这些温区最经济可靠”。将你的模具尺寸、坯料克重和目标节拍告知供应商,他们才能据此给出具体的台数与回路配置方案。



 微信关注欧能机械